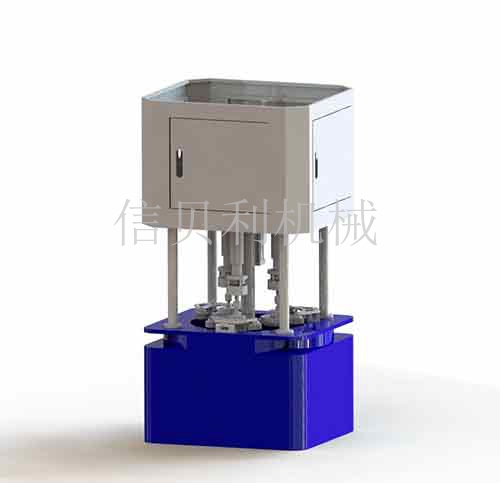
拖拽式抛光机是干式行星式研磨抛光设备,通过工件公转+自转的复合运动,与磨料产生均匀摩擦,全程工件互不碰撞,实现高精度去毛刺、镜面抛光、刃口钝化效果,操作全程自动化程度高,新手也能快速上手。
操作前准备
确认设备电源为380V三相电,检查行星转盘、夹头、升降机构运行顺畅,无卡滞异响。
根据工件材质和抛光需求选对应磨料:粗抛用高硬度棕刚玉磨料,精抛用高纯度陶瓷抛光介质,镜面抛光搭配专用抛光膏。
选适配工件形状的专用夹头,硬质合金刀具用弹性夹头,小五金件用磁力夹头,确保工件装夹后完全锁紧,抛光部位完全露出。
佩戴护目镜、防滑手套和防尘口罩,清理工作区杂物,避免磨料飞溅伤人。
分步操作流程
将磨料桶装满对应规格的研磨介质,确认磨料无结块、无杂质,平整铺在桶内。
把待加工工件逐个装夹到转盘的夹头上,调整工件伸出长度,保证抛光区域完全浸入磨料后,其余部位不接触介质。
通过PLC控制面板设置参数:公转转速100~300rpm,自转转速为公转的1.5倍,粗抛时长10~30分钟,精抛时长20~60分钟,开启正反转自动切换功能。
启动设备,升降机构带动转盘缓慢下移,直到工件抛光段完全浸入磨料中,设备自动开始行星式研磨运动。
运行到设定时间后,设备自动停止,转盘自动回升到初始高度,取下工件,用高压气枪吹净表面残留磨料,检查抛光效果。
若局部未达到镜面要求,可更换更细目数的抛光介质,设置短时长二次精抛,直到表面粗糙度达标。
关键操作注意事项
工件装夹必须牢固,严禁工件松动脱落掉入磨料桶,否则会打乱磨料分布,甚至打坏行星转盘结构。
抛光过程中严禁打开设备安全门,禁止伸手触碰运行中的转盘,避免高速运动部件造成人身伤害。
不同材质工件严禁混批抛光,防止交叉污染,磨料每使用30~50批次后需过筛清理,剔除磨损破碎的废介质,保证抛光一致性。
针对涂层后刀具、医疗精密零件这类高精度工件,需提前做小试样参数测试,避免过度抛光破坏工件原有尺寸精度。
日常维护要点
每次使用后清理转盘、夹头上的残留磨屑,定期给行星齿轮、升降导轨加注润滑脂,保证传动顺畅。
每3个月检查一次夹头磁力/锁紧力,磨损严重的夹头及时更换,避免工件打滑脱落。
长期不用时将磨料从桶内倒出,干燥密封存放,设备整机断电,放置在干燥通风环境中,防止电机受潮锈蚀。
(本网站部分素材来自网络,如果本网站展示信息侵犯媒体或个人的知识产权或其他合法权益,请及时通知我们,我们立即予以删除。)